


在纸管制造领域,护角与边角部位的加固质量直接关系到成品的抗压强度、抗跌落性能以及仓储运输中的稳定性。芜湖及周边地区作为华东重要的包装产业集聚地,纸管生产厂家对护角边角加固工艺的精细化管控,已成为提升产品竞争力的关键环节。随着下游客户对纸管端面平整度、圆度及边缘耐磨损性提出更高要求,厂家需从原料选配、结构设计到成型工序建立系统化的加固方案。本文结合生产实践,梳理护角边角加固的主流技术路径与操作注意事项,为企业优化工艺提供参考。
护角加固的本质是通过局部补强使纸管边缘应力分布更均匀,避免在搬运或堆码过程中因磕碰产生分层、碎裂或变形。芜湖厂家通常采用以下几种方法协同实施:在卷绕阶段预埋加强筋,在成型后涂覆增韧胶黏剂,以及使用环形护角带进行二次包覆。针对不同管径和壁厚,加固策略需灵活调整。例如,大口径工业纸管宜采用螺旋缠绕的增强带,而小口径包装纸管则更适合冲压式纸护角贴合。
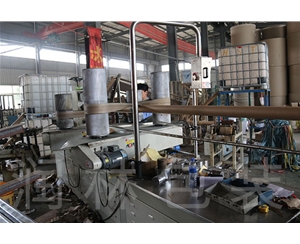
在具体操作中,芜湖厂家普遍采用“先预压、再涂胶、后包边”的三步法作业流程。步利用模具将护角预弯成与管体弧度一致的形状,减少内应力;第二步在贴合面均匀施胶,并施加0.2至0.4兆帕的瞬时压力;第三步使用红外加热装置加速胶层固化,确保护角与管壁之间无气泡、无翘边。值得注意的是,针对超大型纸管,厂家还会在护角内部加设纸质加强筋条,以分散集中应力。
除了工艺参数,生产环境温湿度对护角加固效果的影响不容忽视。夏季高温高湿时,胶黏剂干燥速度变慢,容易造成护角移位;冬季低温干燥时,纸张脆性增大,折边处易产生细微裂纹。因此,车间应配备恒温恒湿设备,将相对湿度控制在55%至65%之间。同时,操作人员需每隔两小时抽检一次护角的剥离强度与边角平整度,并做好批次记录。
为确保护角边角加固质量的稳定性,芜湖纸管厂家正在引入在线视觉检测系统与数显扭力测试仪,对护角贴合位置、胶线宽度及固化程度进行实时监控。检测数据同步上传至生产管理平台,一旦发现偏差即可自动报警并追溯至相应工序。此外,定期对成型辊和涂胶喷嘴进行维护清洁,防止胶垢堆积影响涂布均匀性,也是降低护角脱落率的重要措施。
展望未来,随着绿色包装理念的深入,水溶性环保胶黏剂与可降解生物基护角材料在芜湖纸管生产中的应用将逐步增加。厂家可通过优化纸管结构设计,减少护角层数,同时借助有限元分析软件模拟堆码受力场景,在兼顾成本的前提下实现更高强度的边角保护。总之,护角边角加固并非孤立的辅助工序,而是贯穿原料、工艺、设备与质检的系统工程。只有持续改进细节,才能让纸管产品在激烈市场竞争中保持可靠品质。


 在线客服
 13605598881汪经理
 admin@runlinchina.com


